

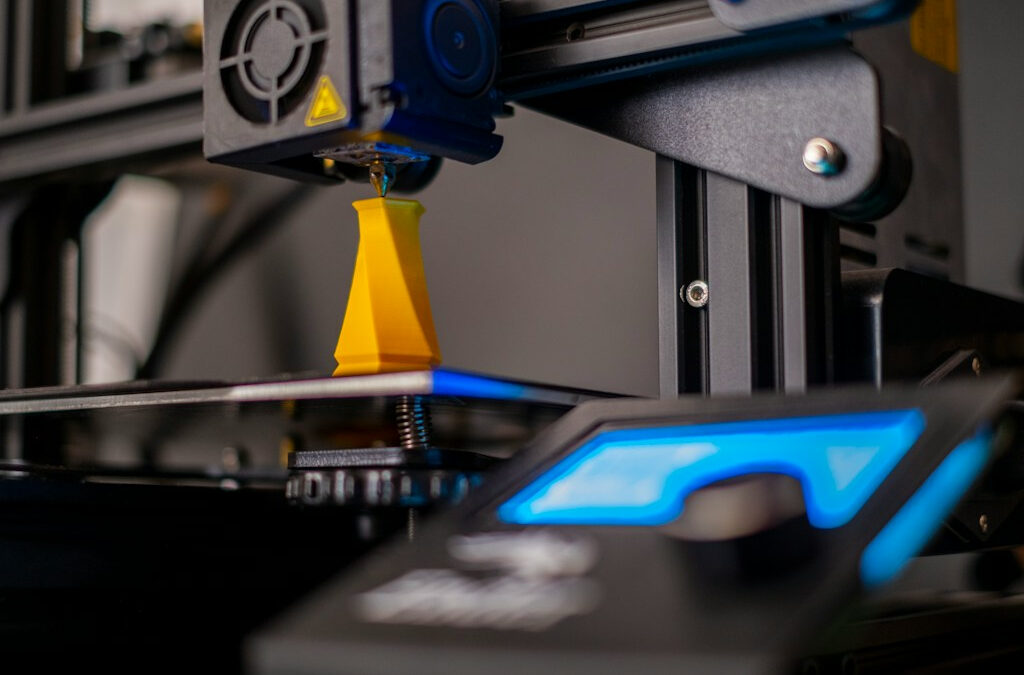
Technologia addytywna FDM/FFF (Fused Deposition Modeling / Fused Filament Fabrication) na stałe wpisała się w realia domowych warsztatów, pracowni projektowych oraz biur konstrukcyjnych. Niezależnie od tego, czy tworzysz prototypy inżynieryjne, obudowy do mikrokontrolerów, makiety architektoniczne czy modele hobbystyczne, punktem wyjścia dla większości projektów pozostaje kopoliester na bazie kwasu polimlekowego. Choć materiał ten uchodzi za najbardziej przystępny dla początkujących użytkowników, uzyskanie powtarzalnych, estetycznych wydruków pozbawionych wad strukturalnych wymaga znajomości podstawowych zasad przetwórstwa termicznego oraz doboru surowca o stałych parametrach fizykochemicznych.
Kluczowe reguły poprawnego druku z tworzyw polimlekowych
Polilaktyd jest termoplastycznym poliestrem wytwarzanym ze źródeł odnawialnych (głównie mączki kukurydzianej lub trzciny cukrowej). Wyróżnia się bardzo niskim skurczem przetwórczym, co eliminuje konieczność stosowania zamkniętej komory roboczej. Aby jednak uniknąć typowych problemów, takich jak nitkowanie (stringing), odklejanie narożników (warping) czy delaminacja, warto wdrożyć cztery fundamentalne zasady:
-
Precyzyjny dobór temperatury dyszy i stołu: Optymalna temperatura głowicy dla większości mieszanek wynosi od 190°C do 215°C, natomiast podgrzewany stół roboczy najlepiej utrzymywać w przedziale 50°C–60°C. Zbyt wysoka temperatura uplastyczniania prowadzi do wycieków materiału i utraty detali na nawisach, natomiast zbyt niska skutkuje słabą adhezją międzywarstwową.
-
Intensywne chłodzenie wydruku: Materiał ten wymaga agresywnego chłodzenia tuż po opuszczeniu dyszy. Ustawienie wentylatora chłodzącego detal na 100% (od drugiej lub trzeciej warstwy) pozwala na błyskawiczne zastyganie tworzywa, gwarantując ostre krawędzie i precyzyjne mosty (bridging).

-
Ochrona przed wilgocią atmosferyczną: Choć jest mniej higroskopijny niż nylon czy PET-G, polilaktyd chłonie cząsteczki wody z otoczenia. Zawilgocona żyłka objawia się charakterystycznym „strzelaniem” w głowicy podczas druku, powstawaniem pęcherzyków powietrza w strukturze ścianek oraz kruchliwością gotowego elementu. Nieużywane szpule należy przechowywać w szczelnych workach strunowych z pochłaniaczem wilgoci.
-
Wypoziomowany stół i właściwa odległość dyszy: Prawidłowa kompresja pierwszej warstwy (tzw. Z-offset) odpowiada za sukces całego procesu. Pierwsza warstwa powinna być delikatnie spłaszczona na stole roboczym, co zapobiega odrywaniu detalu w trakcie wielogodzinnej pracy.
Jakość surowca a stabilność wymiarowa i płynność ekstruzji
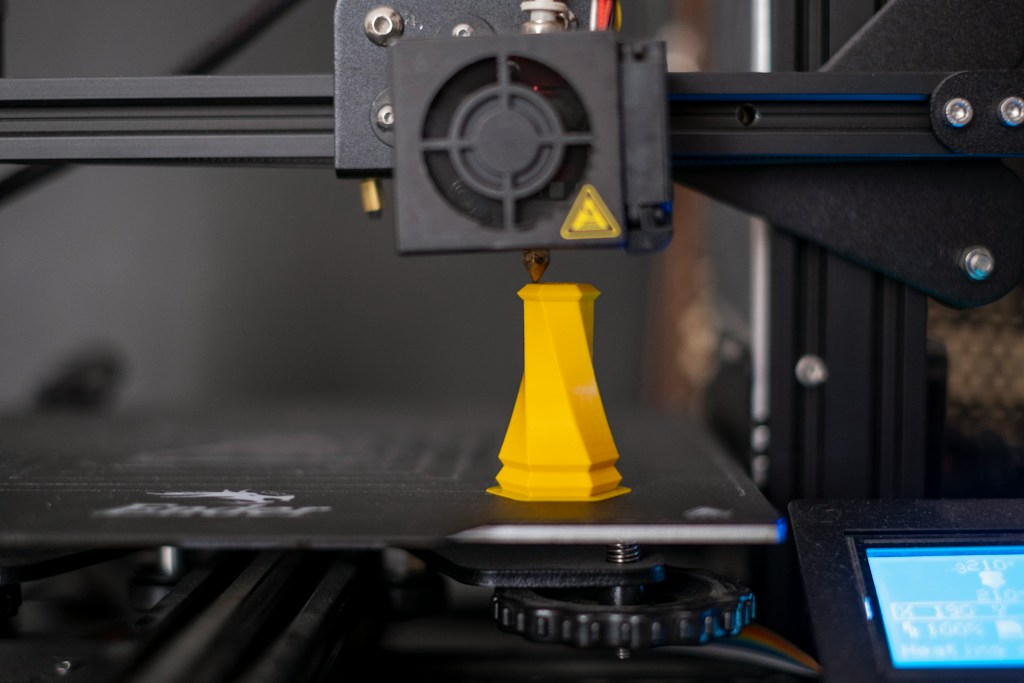
Sukces w druku 3D zależy w równej mierze od kalibracji mechaniki, co od powtarzalności samego termoplastu. Najczęstszą przyczyną blokowania się ekstrudera (clogging) oraz nierównomiernych ścianek modelu są wahania średnicy na długości żyłki. Tanie, niesprawdzone tworzywa potrafią wykazywać znaczne odchyłki od nominalnego wymiaru, co bezpośrednio rozregulowuje podawanie materiału.
Dla zachowania bezproblemowej pracy warto postawić na wyselekcjonowany filament PLA z oferty sklepu internetowego Print24. Dostępne materiały charakteryzują się rygorystyczną kontrolą owalności i średnicy, co eliminuje ryzyko niespodziewanego zablokowania gardzieli hotendu podczas długich projektów.
Wybierając sprawdzony filament PLA do drukarki 3D, zyskujesz surowiec o równomiernej pigmentacji i doskonałej topliwości, który nie wydziela nieprzyjemnych ani szkodliwych oparów podczas nagrzewania. Standardem we współczesnych urządzeniach konsumenckich i półprofesjonalnych jest filament PLA 1,75 mm – precyzyjnie nawinięta szpula o tej średnicy zapobiega plątaniu się zwojów (knotting), gwarantując ciągłość podawania przez ekstrudery typuect oraz Bowden.
Podsumowanie: Powtarzalność i precyzja każdego projektu
Opanowanie druku przestrzennego to połączenie właściwej wiedzy warsztatowej ze stabilnym materiałem bazowym. Dobierając certyfikowane tworzywa ze sklepu Print24 i dbając o prawidłowe parametry chłodzenia oraz czystość powierzchni stołu roboczego, zyskujesz pewność, że każdy zaprojektowany detal odwzoruje geometrię CAD z najwyższą dokładnością, a sam proces druku przebiegnie płynnie i bez niespodzianek technicznych.
materiał zewnętrzny

